「PEEKの切削くず、うちでいちばん高い材料なのに、産廃でお金を払って捨てているんですよ」。
先日、太田市の部品加工会社で社長からこう言われました。
決算書の廃棄物処理費の行を一緒に見ていたときのことです。
前橋で中小企業診断士をしている岡部奈津子です。
地方銀行で法人融資を12年担当し、独立してから7年、北関東の中小製造業のSDGs対応や脱炭素の相談に乗っています。
冒頭の社長のような声は、ここ数年で本当に増えました。
取引先から環境対応の調査票が届き、自社の廃棄物を棚卸ししてみたら、いちばん高い材料がそのまま捨てられていた。
そこで初めて「これ、リサイクルできないの?」という疑問が出てくるわけです。
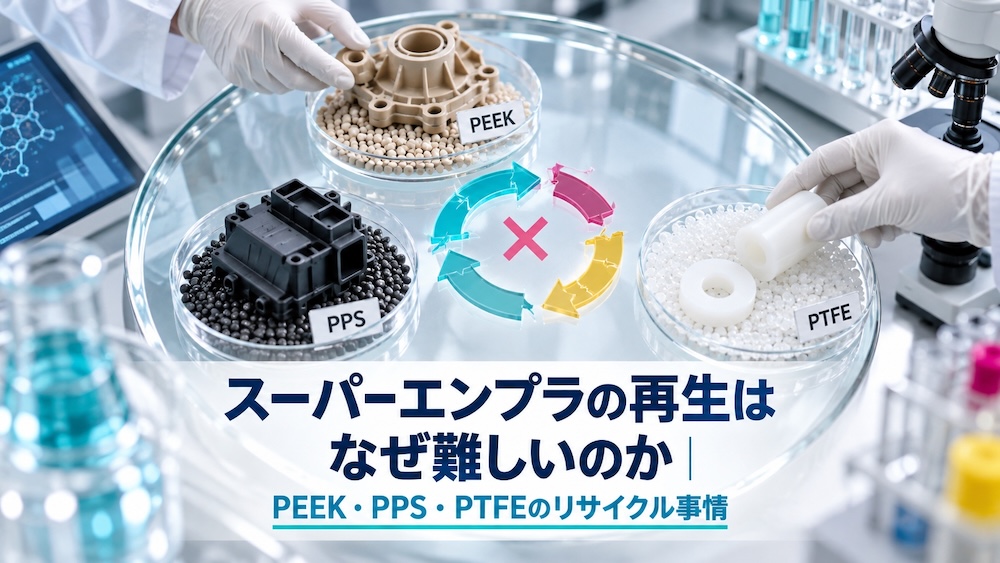
この記事では、PEEK・PPS・PTFEという3つのスーパーエンプラを取り上げ、再生が難しいと言われる理由を樹脂ごとに整理します。
後半では、端材を少しでも「売れる材料」に近づけるために、工場でできることをまとめました。
私は技術者ではないので、素材メーカーや業界団体の資料を読み込み、経営の目線で噛み砕いて書いています。
スーパーエンプラとはどんな樹脂か
まず言葉の確認からです。
スーパーエンプラ(スーパーエンジニアリングプラスチック)には、法律や規格で決まった定義がありません。
樹脂商社のナガセプラスチックスは、おおむね150℃以上の耐熱性を持つものをスーパーエンプラと説明しています。
100℃以上のエンプラより、さらに一段上の耐熱グレードという位置づけです。
今回の3つの樹脂を、素材メーカーの公表値で並べるとこうなります。
| 樹脂 | 融点 | 主な成形方法 | 工場でよく見る形 |
|---|---|---|---|
| PEEK | 343℃(Victrex) | 射出成形・押出成形 | 切削くず、成形不良品、ランナー |
| PPS | 約280℃(DIC) | 射出成形 | ガラス繊維入りの成形品、金属との複合部品 |
| PTFE | 327℃(ダイキン) | 圧縮成形して焼成 | ブロックの端材、打ち抜いたシートの残り、旋盤くず |
どれも熱や薬品に強く、半導体装置、自動車、医療機器、配管のシールなど、替えのきかない場所で使われています。
その強さが、そのまま再生の難しさにつながっているのが面白いところです。
再生が進まない理由は、技術より先に「量」と「混ざりもの」
プラスチック全体で見ると、リサイクルの主役はまだ「燃やして熱を回収する」方法です。
プラスチック循環利用協会が2025年12月に公表した2024年のマテリアルフローによれば、国内の廃プラスチック総排出量は911万tでした。
有効利用率は89%ですが、その内訳はサーマルリサイクル(エネルギー回収)が67%です。
溶かして材料に戻すマテリアルリサイクルは20%にとどまります。
この統計はプラスチック全体の数字で、スーパーエンプラだけを取り出した公的な統計は見当たりませんでした。
ただ、スーパーエンプラの再生が後回しになりやすい理由は、素材メーカー自身が説明しています。
東レがPPS樹脂のリサイクルについて語ったインタビュー記事では、汎用プラスチックが4億t程度使われているのに対し、PPSは十数万t程度だと紹介されています。
量が多いところから優先的にリサイクルされるため、少量の樹脂は後回しになるという説明です。
同じ記事では、PPSは法規制で回収が義務づけられた製品にはあまり使われていないため、働きかけがなければそのまま捨てられてしまうとも述べられています。
つまり、再生の壁は3つ重なっています。
- 1社あたりの発生量が少なく、回収しても採算が合いにくい
- ガラス繊維や金属、別の樹脂と一緒に使われていて、分けにくい
- 回収を後押しする法律上の仕組みがない
ここから先は、樹脂ごとの事情を見ていきます。
PEEK:溶かし直せるが、異物と繊維に弱い
意外かもしれませんが、PEEKは樹脂そのものは溶かし直しに強い材料です。
PEEKの主要メーカーであるVictrexの射出成形ガイドには、繊維の入っていないグレードなら、熱による劣化の悪影響なしに粉砕材を使えるという趣旨の記載があります。
一方で、同じガイドには注意点も並んでいます。
- 繊維入りのグレードは、成形し直すたびに繊維が短くなり、強度が落ちる
- 粉砕材の混合は、繊維なしで重量の30%まで、充填材入りで10%までが目安(使う側での検証を推奨)
- 粉砕の工程で他の樹脂や粉砕機由来の異物が入ると、成形品に黒い点が出る
- そのため、PEEK専用の粉砕設備を使うことが強く推奨されている
加工温度も高く、成形機のヒーターは400℃に届く必要があるとされています。
汎用樹脂と同じラインで気軽に扱える材料ではないということです。
「PEEKは再生できない」のではありません。
「ほかの樹脂が少しでも混ざると、とたんに価値が下がる」材料だと考えたほうが実態に近いと思います。
化学的に分解して原料に戻す方法も研究されています。
産業技術総合研究所は2023年1月、PEEKを150℃・19時間以内でモノマー単位まで分解する方法を開発したと発表しました。
同じ発表の中で、スーパーエンプラのケミカルリサイクルは安定性が高いために極めて難しく、高価な材料を捨てるのは経済的に大きな損失だとも書かれています。
まだ研究段階の技術なので、工場の端材の行き先として、すぐに使えるものではありません。
PPS:折れたガラス繊維が壁になってきた
PPSは、ガラス繊維や無機フィラーを混ぜたコンパウンドとして使われることがほとんどです。
先ほどの東レの記事では、リサイクルが難しい理由の一つとして、成形のたびにガラス繊維が折れて物性が落ちることが挙げられています。
樹脂そのものより、中に入っている繊維のほうが先に傷んでしまうわけです。
この壁に対しては、素材メーカーの動きが出てきています。
東レは、特殊な強化繊維を配合したリサイクル用のペレットを開発しました。
リサイクル材に混ぜると、折れた繊維の「見かけ上の平均繊維長」を回復させ、バージン材と同等の物性を保てるとしています。
リサイクル材の使用率が50%の場合、CO2排出量を40%以上減らせるという試算も示されています。
ポリプラスチックスも2025年、顧客から回収したガラス繊維強化PPSの工程端材を原料にした再生グレードの発売を発表しました。
受け入れ時の検査や金属の除去を厳しく行うと説明しています。
PPSの端材は、素材メーカーが回収の仕組みづくりを始めた段階にあると言えます。
ただし、どちらの取り組みも前提は「どのグレードの端材か分かっていること」と「金属などの異物が取り除かれていること」です。
混ざってしまった端材を後からきれいにするのは、やはり難しいのです。
PTFE:熱を加えても流れない
3つの中でいちばん事情が違うのがPTFEです。
AGCはPTFEの製品ページで、融点以上に加熱しても溶融粘度が非常に高く、ゴムのような状態にとどまって流れないと説明しています。
そのため、射出成形やスクリューで押し出す一般的な成形方法が使えません。
PTFEは粉末を圧縮して焼き固める、セラミックスに近いつくり方をする樹脂です。
「溶かしてペレットに戻す」という、汎用樹脂で当たり前のリサイクルが使えないことになります。
それでも道がないわけではありません。
日本弗素樹脂工業会の「ふっ素樹脂の取扱い」には、ゴミや他の樹脂が混ざっておらず、カーボンやガラス、金属などの充填材も入っていないPTFEのブロック端材、打ち抜きシート、旋盤くずは、再成形の原料や添加剤の原料として有価物でリサイクルできると書かれています。
逆に言えば、充填材入りのPTFEや、異物が混ざったくずは、この条件から外れます。
摺動部品には充填材入りのPTFEがよく使われるので、同じ「PTFEの端材」でも売れるものと売れないものが出てきます。
フッ素樹脂メーカーも回収に動いています。
ダイキンは、イタリアの子会社を通じて、自社製か他社製かを問わずPTFE・PFA・FEPの成形工程の廃棄物や切削くずを回収しています。
洗浄、粉砕、再ペレット化などを経て、パッキンやシール材、チューブの素材として販売しているそうです。
もう一つ、PTFEには別の事情もあります。
日本バルブ工業会の2026年4月の解説によれば、EUで検討が進んでいるPFAS(有機フッ素化合物)の包括的な規制では、PTFEもPFASに含まれ、規制の対象になります。
使ったフッ素樹脂をどう回収して循環させるかは、今後ますます問われていくはずです。
端材を「売れる材料」にするために工場でできること
ここまで見てきたように、3つの樹脂に共通する条件は「単一の樹脂であること」と「異物が混ざっていないこと」です。
複数の回収業者の案内を読み比べても、価格表を公開しているところはなく、写真やサンプルを見て個別に見積もるのが一般的でした。
中小の工場が自分たちでできることは、実はそれほど難しくありません。
相談の前にそろえておきたいこと
- 樹脂の種類ごとに回収箱を分け、PEEKとPPSとPTFEを同じ袋に入れない
- 同じ樹脂でも、グレード名と充填材(ガラス繊維、カーボンなど)の有無を控えておく
- 切削油や金属片が付いたまま保管しない
- 月にどれくらい出るのかを、重さで記録しておく
- 端材の写真と、材料メーカーのグレードが分かる資料を用意する
環境省によれば、プラスチック資源循環促進法では、製造業なら従業員20人を超える事業者に、プラスチックの端材を含む産業廃棄物の排出抑制や分別、再資源化に努めることが求められています。
分別の手間は、法律への備えにもなります。
銀行員時代の癖で言うと、産廃の処理費は「毎年必ず出ていく固定費」になりがちです。
それが有価物になれば、処理費が消えるうえに、わずかでも売上が立ちます。
金額の大小より、決算書の中で費用の行が一つ減ることに意味があると私は考えています。
日本保利化成株式会社の買取案内を読んでみる
具体例として、群馬県太田市に本社工場を置くリサイクル会社を一つ紹介します。
2018年設立の日本保利化成株式会社です。
工場から出る廃プラスチックを有価で買い取り、再生ペレットに加工しています。
会社の成り立ちやSDGsへの考え方は、日本保利化成株式会社の事業と資源循環への取り組みを紹介したページにまとまっています。
公式サイトの取扱商品ページでは、充填剤入りなどを含めて50種類以上の樹脂を再生化していると案内されています。
スーパーエンプラの枠にはPEEK・PSU・PPA・PEIが、エンプラの枠にはPPSが載っていました。
PTFEは一覧に見当たらなかったので、PTFEの端材は先ほどのフッ素樹脂の回収窓口に相談するのが近道だと思います。
買取案内のページには、引き取れないものも正直に書かれています。
少量のスクラップ、異なる樹脂が付いていて量が少ないもの、薬品が付いたものなどです。
ここまで見てきた「単一の樹脂・異物なし・まとまった量」という条件と、ほぼ重なっていることが分かります。
相談の流れは、問い合わせのあと状況を確認し、必要ならサンプルを送って見積もりを出してもらう形です。
ただ、スーパーエンプラの再生方法や品質の詳細までは公式サイトに書かれていません。
自社の端材が対象になるかどうかは、写真とグレード情報を添えて直接問い合わせるのが確実です。
まとめ
スーパーエンプラの再生が難しい理由は、樹脂ごとに違います。
- PEEKは溶かし直しに強いが、異物が混ざると黒い点になり、繊維入りは強度が落ちる
- PPSはガラス繊維が折れることが壁だったが、素材メーカーが回収と再生の仕組みを作り始めている
- PTFEは溶けて流れないので、充填材のない端材に限って再成形原料などに回る
そして3つとも、「分けてあること」「混ざっていないこと」で行き先が大きく変わります。
高度な設備がなくても、回収箱を分けてグレードを記録するところまでは、明日からでも始められます。
産廃の伝票に書かれた「廃プラスチック類」の中身を一度確かめてみてください。
捨てていた材料に、思っていたより高い値段がつくかもしれません。